

Hàn leo là phương pháp hàn theo phương đứng, thường gặp trong gia công kết cấu thép và các sản phẩm cơ khí có đường hàn thẳng đứng. Khi ứng dụng Robot hàn hoặc Cobot hàn, việc kiểm soát quỹ đạo chuyển động, góc mỏ hàn và thông số công nghệ đóng vai trò quan trọng đối với chất lượng mối hàn. Vậy hàn leo bằng robot có đặc điểm gì và cần lưu ý những yếu tố nào khi triển khai?
1. Hàn leo là gì? Phân biệt hàn từ dưới lên và từ trên xuống
Hàn leo thường được dùng để chỉ phương pháp hàn đứng từ dưới lên (vertical uphill welding). Mỏ hàn di chuyển dọc theo mối nối theo hướng đi lên, giúp kiểm soát quá trình đắp kim loại và độ ngấu trong những điều kiện hàn phù hợp.
Trong hàn đứng, có hai hướng di chuyển chính:
- Hàn từ dưới lên: Mỏ hàn bắt đầu ở phần dưới và di chuyển lên trên. Phương pháp này thường được cân nhắc với các mối hàn cần độ ngấu tốt, đặc biệt trên vật liệu dày hoặc kết cấu yêu cầu chất lượng liên kết cao.
- Hàn từ trên xuống: Mỏ hàn bắt đầu ở phía trên và di chuyển xuống dưới. Phương pháp này có thể phù hợp với một số ứng dụng trên vật liệu mỏng, khi cần hạn chế nhiệt đầu vào và nguy cơ cháy thủng.
Việc lựa chọn hướng hàn không chỉ dựa vào chiều dày vật liệu mà còn phụ thuộc vào phương pháp hàn, kiểu liên kết, dây hàn và yêu cầu kỹ thuật của sản phẩm.
2. Vì sao hàn leo bằng robot đòi hỏi thiết lập kỹ thuật phù hợp?
Khó khăn lớn nhất của hàn đứng là ảnh hưởng của trọng lực đến vũng kim loại nóng chảy. Nếu kim loại lỏng quá nhiều hoặc không được kiểm soát tốt, kim loại có thể chảy xệ, khiến đường hàn không đều và làm tăng nguy cơ xuất hiện khuyết tật.
Để hạn chế vấn đề này, hệ thống robot cần được thiết lập phù hợp với từng ứng dụng, trong đó có các yếu tố chính:
- Góc mỏ hàn: Tác động đến hướng hồ quang, khả năng bảo vệ vùng hàn và hình dạng đường hàn.
- Thông số hàn: Dòng điện, điện áp và tốc độ cấp dây cần được phối hợp để duy trì hồ quang ổn định và kiểm soát vũng hàn. Ảnh hưởng đến lượng kim loại đắp trên mỗi đơn vị chiều dài và lượng nhiệt đưa vào mối hàn.
- Quỹ đạo chuyển động: Đường đi của mỏ hàn phải phù hợp với hình dạng mối nối, giúp hồ quang tác động đúng vùng cần hàn.
Do đó, không thể áp dụng nguyên xi thông số của hàn bằng phẳng cho hàn đứng. Các thông số cần được thử nghiệm và điều chỉnh theo vật liệu, chiều dày, kiểu liên kết và quy trình hàn thực tế.
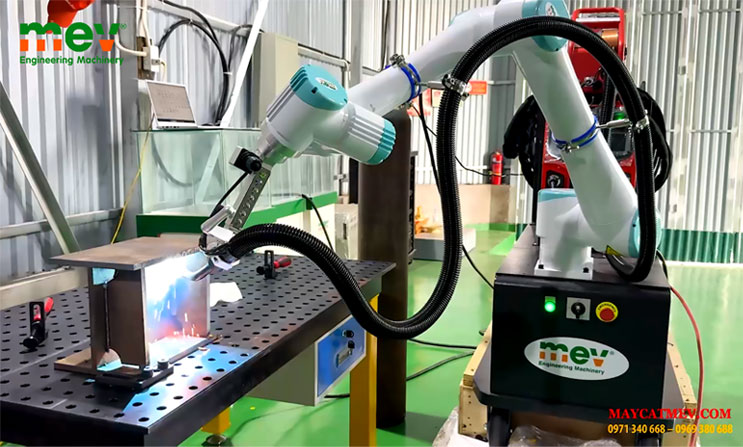
3. Robot hàn leo hoạt động như thế nào?
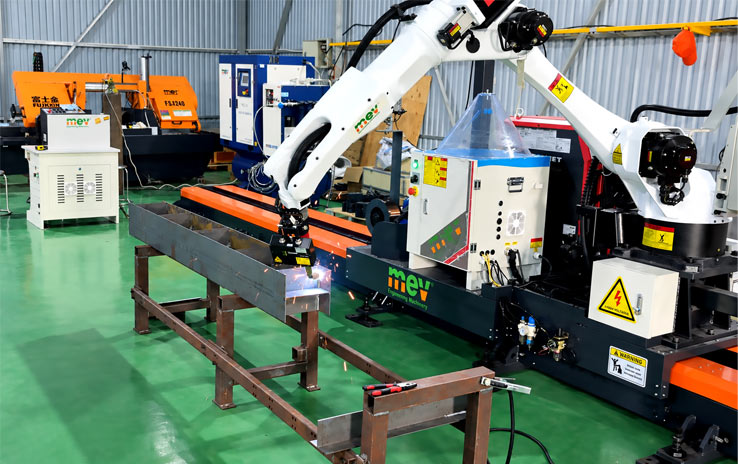
Khi thực hiện hàn leo, Robot được lập trình để di chuyển mỏ hàn theo quỹ đạo đã xác định, duy trì tư thế phù hợp trong suốt quá trình hàn.
Quá trình thiết lập bao gồm: xác định điểm bắt đầu và kết thúc, lập trình đường hàn, lựa chọn góc mỏ hàn và thiết lập thông số của nguồn hàn. Với những mối hàn yêu cầu kiểm soát lượng kim loại đắp tốt hơn, có thể cân nhắc chuyển động dao động ngang thay vì di chuyển theo đường thẳng. Tuy nhiên, dao động không phải lúc nào cũng cần thiết; phương án phù hợp phụ thuộc vào hình dạng mối nối và quy trình công nghệ.
Một ưu điểm của robot là khả năng lặp lại quỹ đạo đã lập trình. Khi phôi được gá đặt ổn định và chương trình được tối ưu đúng cách, hệ thống có thể thực hiện các đường hàn tương tự với chuyển động nhất quán.
>> Xem thêm: Các dòng robot hàn kết cấu MEV cung cấp
4. Các yếu tố ảnh hưởng đến chất lượng mối hàn leo
Để đạt được mối hàn đáp ứng yêu cầu, cần xem xét đồng thời nhiều yếu tố:
- Dòng điện, điện áp và tốc độ hàn: Quyết định đặc tính hồ quang, lượng nhiệt đầu vào và khả năng nóng chảy của kim loại cơ bản. Thiết lập không phù hợp có thể dẫn đến thiếu ngấu, cháy thủng hoặc đường hàn quá lồi.
- Góc mỏ hàn và khoảng cách làm việc: Ảnh hưởng đến khả năng tiếp cận mối nối, hướng tác động của hồ quang và hiệu quả bảo vệ bằng khí.
- Biên độ và tốc độ dao động: Nếu sử dụng chuyển động dao động, cần lựa chọn phù hợp với chiều rộng mối nối và yêu cầu đắp kim loại. Dao động quá rộng hoặc phân bố thời gian không hợp lý có thể khiến hai mép mối hàn không được nóng chảy đồng đều.
- Gá đặt và độ chính xác của phôi: Khe hở, độ lệch mép hoặc biến dạng của chi tiết có thể làm thay đổi điều kiện hàn so với chương trình đã thiết lập.
- Đối với kết cấu dày hoặc mối nối yêu cầu tiết diện kim loại đắp lớn, phương án hàn nhiều lớp cũng có thể được xem xét. Khi đó, cần thiết lập trình tự các lớp hàn và kiểm soát chất lượng từng lớp theo quy trình phù hợp.
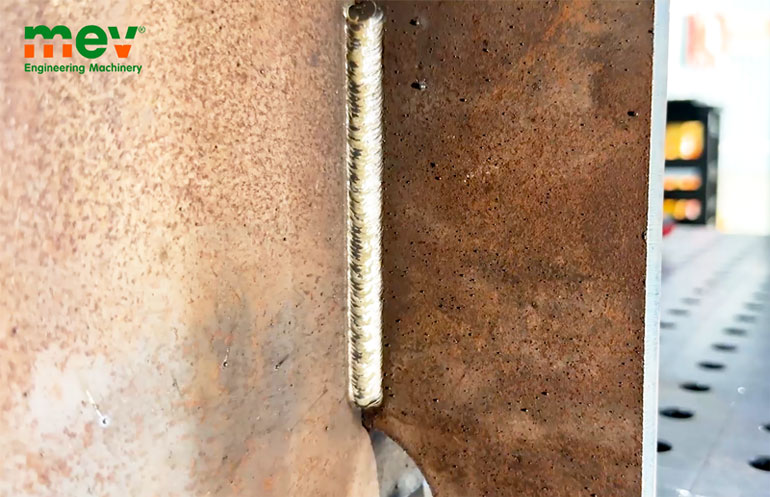
5. Ứng dụng hàn leo bằng robot trong sản xuất cơ khí
Hàn leo bằng robot có thể được ứng dụng trên các kết cấu có đường hàn đứng như khung thép, khung máy, kết cấu dạng hộp, dầm và một số cụm chi tiết cơ khí.
Robot giúp tự động hóa chuyển động của mỏ hàn tại những vị trí khó duy trì thao tác thủ công đồng đều. Tuy nhiên, khả năng triển khai phụ thuộc vào hình dạng sản phẩm, khả năng tiếp cận mối hàn, yêu cầu chất lượng và mức độ ổn định của đồ gá.
Doanh nghiệp cũng nên cân nhắc lựa chọn việc giữ nguyên tư thế hàn đứng hay có thể sử dụng đồ gá lật để đưa mối hàn về tư thế thuận lợi hơn. Phương án phù hợp cần được lựa chọn dựa trên toàn bộ quy trình sản xuất, không chỉ riêng khả năng chuyển động của robot.
Video Hàn leo bằng Cobot và robot hàn MEV
Kỹ thuật hàn leo trên hệ thống Cobot hàn và robot hàn công nghiệp MEV:
6. Những lưu ý khi ứng dụng robot hàn leo
Trước khi đưa vào sản xuất, doanh nghiệp cần xác định rõ vật liệu, chiều dày, kiểu liên kết, yêu cầu chất lượng và vị trí đường hàn. Tiếp đó, cần kiểm tra khả năng tiếp cận của mỏ hàn, độ ổn định của đồ gá và lựa chọn quy trình hàn phù hợp.
Thông số công nghệ nên được thử nghiệm trên phôi đại diện, sau đó đánh giá hình dạng đường hàn và các yêu cầu chất lượng cần thiết trước khi áp dụng vào sản xuất hàng loạt. Không nên lựa chọn robot chỉ dựa trên số trục chuyển động hoặc tốc độ di chuyển mà bỏ qua yêu cầu công nghệ hàn thực tế.
MEV cung cấp các giải pháp robot hàn và Cobot hàn phục vụ nhu cầu tự động hóa trong gia công kim loại. Để nhận tư vấn và báo giá chi tiết về loại sản phẩm, kết cấu mối hàn và phương án thiết bị phù hợp hãy liên hệ qua hotline của MEV 0971 340 668.